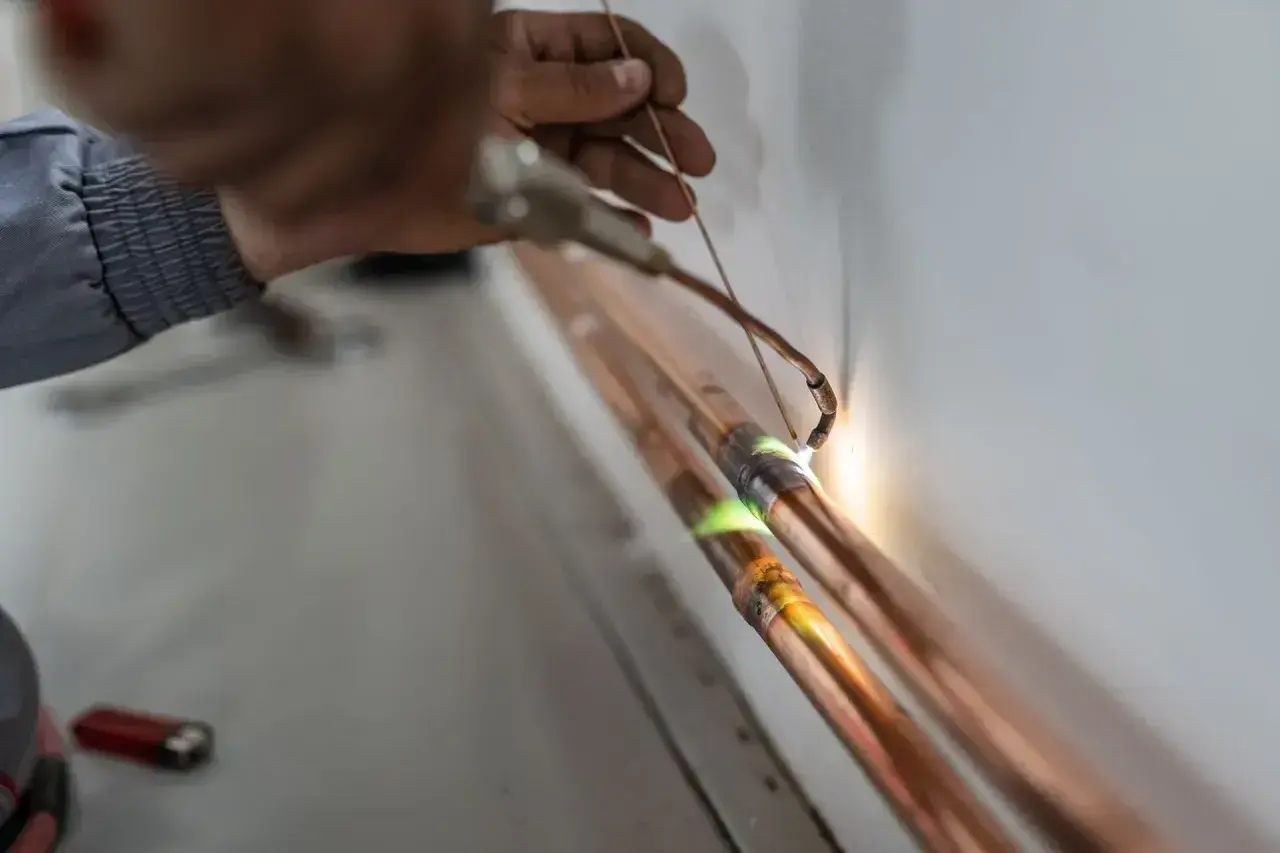
Łączenie miedzi, stali czy mosiądzu w instalacjach elektrycznych i energetycznych wymaga czegoś więcej niż zwykłej cyny. Gdy połączenie ma być odporne na temperaturę, drgania i duży prąd, w grę wchodzi technika oparta na spoiwie o wysokiej temperaturze topnienia, która daje trwały, szczelny i przewodzący styk. W tym artykule pokazuję, kiedy ma sens lutowanie twarde, jak wygląda poprawny proces i gdzie lepiej wybrać inną metodę łączenia.
Najważniejsze rzeczy o tej technice przed pierwszym rozgrzaniem palnika
- Spaja metale spoiwem topiącym się powyżej 450°C, ale bez topienia materiału bazowego.
- W elektryce i energetyce sprawdza się tam, gdzie liczą się niski opór styku, odporność na temperaturę i szczelność.
- Czystość powierzchni, dopasowanie szczeliny i dobór spoiwa mają większe znaczenie niż sam płomień.
- Do miedzi często wybiera się spoiwa miedź-fosfor, a do innych par metali zwykle spoiwa srebrne z topnikiem.
- W układach chłodniczych i pompach ciepła warto ograniczać utlenianie wnętrza rur, najlepiej suchym azotem.
- Jeśli połączenie ma być łatwo serwisowane, śruby lub zaciski bywają lepsze niż połączenie stałe.
Czym różni się łączenie spoiwem wysokotemperaturowym od innych metod
Najkrócej: materiał bazowy pozostaje stały, a topi się tylko spoiwo. To właśnie odróżnia tę technikę od spawania, w którym topi się sam metal łączony, oraz od lutowania miękkiego, które pracuje w niższej temperaturze i zwykle daje słabsze połączenie mechaniczne.
W praktyce granicą jest temperatura 450°C. Poniżej tej wartości mówimy o lutowaniu miękkim, powyżej o technice wysokotemperaturowej. Dla mnie praktyczny wniosek jest prosty: jeśli połączenie ma znosić wyższą temperaturę pracy, drgania albo cykle nagrzewania i chłodzenia, zwykła cyna często nie wystarczy.
| Metoda | Jak działa | Największe zalety | Ograniczenia | Gdzie ma sens |
|---|---|---|---|---|
| Lutowanie miękkie | Spoiwo topi się poniżej 450°C, a metal bazowy zostaje nienaruszony | Szybkie, tanie, proste | Niższa odporność termiczna i mechaniczna | Drobna elektronika, lekkie połączenia, mniej wymagające instalacje |
| Łączenie spoiwem wysokotemperaturowym | Spoiwo płynie kapilarnie w szczelinie, bez topienia materiału bazowego | Trwałość, szczelność, dobra przewodność, małe odkształcenia | Wymaga czystych powierzchni i kontroli temperatury | Rury miedziane, połączenia dużoprądowe, elementy energetyczne |
| Spawanie | Topi się metal łączony | Bardzo duża wytrzymałość konstrukcyjna | Większe odkształcenia i ryzyko przegrzania cienkich elementów | Konstrukcje nośne, grube profile, elementy stalowe |
| Połączenie śrubowe lub zaciskowe | Kontakt mechaniczny zamiast stopionego spoiwa | Łatwy serwis, demontaż, kontrola momentu dokręcenia | Wrażliwość na luzowanie i jakość styku | Rozdzielnice, szyny zbiorcze, instalacje modernizowane |
Ta różnica ma znaczenie nie tylko dla wytrzymałości, ale też dla przewodnictwa i odkształceń, więc dalej przejdę do miejsc, w których ta metoda naprawdę daje przewagę.
Gdzie ta technika daje przewagę w elektryce i energetyce
W instalacjach dużoprądowych i energetycznych nie chodzi wyłącznie o to, żeby coś „trzymało”. Liczy się też stabilny styk, mały opór przejścia, odporność na temperaturę pracy i brak luzów po latach. Właśnie dlatego w kilku obszarach ta metoda nadal jest bardzo praktyczna.
Szyny prądowe i rozdzielnice
W połączeniach miedzianych elementów przewodzących ważne jest, by styk miał możliwie mały opór i nie pracował pod wpływem nagrzewania. W prefabrykacji taka technika daje jednolite, trwałe połączenie, ale w terenie często wygrywają rozwiązania skręcane, bo łatwiej je skontrolować i rozebrać podczas serwisu.
Pompy ciepła i układy chłodnicze
Tu liczy się nie tylko mechanika, ale też szczelność. Połączenie musi wytrzymać ciśnienie, wibracje sprężarki i temperaturę pracy, dlatego dobrze wykonane łączenie na twardo jest standardem przy rurach miedzianych oraz połączeniach z mosiądzem.
Prefabrykacja komponentów energetycznych
W produkcji transformatorów, elementów grzejnych czy złączy miedzianych ważna jest powtarzalność. Jeśli geometria jest stała, a złącze ma pracować przez lata, technika wysokotemperaturowa daje przewidywalny wynik i ogranicza problem luźnych styków.
Gdy wiadomo już, gdzie ta metoda daje przewagę, warto dobrać właściwe spoiwo, topnik i szczelinę, bo to one w praktyce decydują o jakości połączenia.
Jak dobrać spoiwo, topnik i szczelinę
Wybór spoiwa zależy głównie od pary materiałów. Do miedzi często używa się stopów miedź-fosfor, a do połączeń z mosiądzem, stalą lub stalą nierdzewną zwykle wchodzą w grę spoiwa srebrne z odpowiednim topnikiem.
Topnik usuwa tlenki i ułatwia zwilżanie powierzchni. Bez niego spoiwo może się kulkować zamiast wejść w szczelinę. To jeden z tych detali, które początkujący traktują jak dodatek, a potem dziwią się, że złącze wygląda ładnie tylko z zewnątrz.
| Para materiałów | Co zwykle działa najlepiej | Na co uważać |
|---|---|---|
| Miedź - miedź | Spoiwo miedź-fosfor | Często można pracować bez osobnego topnika, ale tylko przy czystych i dobrze dopasowanych elementach |
| Miedź - mosiądz lub brąz | Spoiwo srebrne z topnikiem | Trzeba pilnować równomiernego nagrzania obu stron złącza |
| Miedź - stal lub stal nierdzewna | Spoiwo srebrne z topnikiem | Czystość powierzchni i kontrola temperatury mają tu duże znaczenie |
| Połączenia dużoprądowe | Spoiwo o dobrej zwilżalności i przewodności | Projekt złącza musi uwzględniać nagrzewanie, izolację i warunki pracy |
W praktyce celuję w ciasne, równe dopasowanie. Dla wielu połączeń brazowanych sensowna jest szczelina rzędu 0,03-0,08 mm, bo wtedy kapilarność działa najlepiej. Kapilarność to po prostu zdolność stopionego spoiwa do wciągania się w wąską szczelinę między elementami; gdy luz jest zbyt duży, efekt słabnie, a złącze traci na jakości.
W układach chłodniczych i pompach ciepła często stosuje się też przepływ suchego azotu przez wnętrze rur podczas grzania. To ogranicza utlenianie i osad wewnątrz instalacji, co ma znaczenie później, gdy układ ma pracować szczelnie i czysto przez lata.
Dobór materiału to dopiero połowa pracy. Druga połowa zaczyna się wtedy, gdy trzeba wykonać samo połączenie bez przegrzania i bez zabrudzenia złącza.
Jak wykonać połączenie krok po kroku
Ja zawsze zaczynam od przygotowania, a nie od palnika. Jeśli powierzchnie są brudne, zaśniedziałe albo źle spasowane, nawet dobre spoiwo nie uratuje połączenia. Przy tej metodzie detal naprawdę robi różnicę.
Krok po kroku
- Czyszczę powierzchnie z tłuszczu, tlenków, farby i pyłu.
- Sprawdzam dopasowanie elementów, bo złącze nie powinno mieć ani nadmiernego luzu, ani naprężeń montażowych.
- Jeśli materiał tego wymaga, nakładam topnik cienką, równą warstwą.
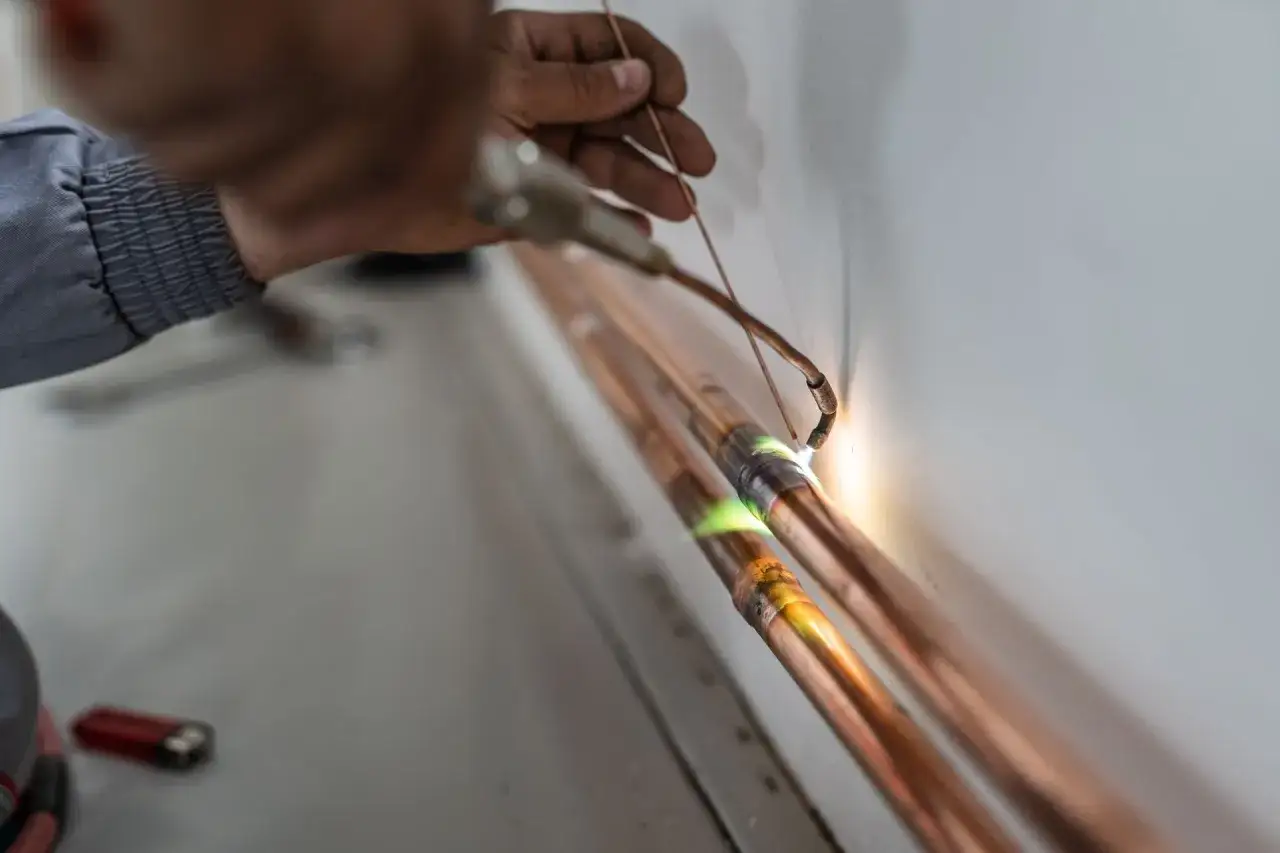
- Grzeję sam element, a nie spoiwo. To ważne: jeśli podgrzewasz tylko drut, nie wciągnie się on w szczelinę tak, jak powinien.
- Gdy metal osiąga właściwą temperaturę, podaję spoiwo od strony złącza, a nie wprost w płomień.
- Pozwalam, by spoiwo weszło kapilarnie w szczelinę i utworzyło równy pierścień wokół połączenia.
- Po ostygnięciu usuwam resztki topnika i sprawdzam złącze wizualnie oraz, jeśli trzeba, testem szczelności albo pomiarem.
Przeczytaj również: Moc w obwodach prądu stałego - Jak obliczyć P=UI i dobrać zasilacz?
Jak rozpoznaję dobre złącze
- Spoiwo tworzy równy, ciągły ślad wokół całego obwodu.
- Nie widać przepaleń, ubytków ani porowatości.
- Nie ma nadmiaru topnika, który później mógłby korodować powierzchnię.
- Po wychłodzeniu połączenie jest stabilne mechanicznie i nie „pracuje” pod naciskiem dłoni.
- W obwodach dużoprądowych warto po wszystkim sprawdzić opór styku lub wykonać test zgodnie z procedurą.
Jeśli ten proces wygląda banalnie, to tylko pozornie. W praktyce najwięcej połączeń psuje się nie przy samym lutowaniu, lecz na etapie przygotowania i kontroli temperatury, dlatego warto znać typowe błędy zanim pojawią się na gotowym elemencie.
Najczęstsze błędy, które psują styk
Najczęściej widzę trzy problemy: brud, złą szczelinę i przegrzanie. Jeśli złącze wygląda ładnie, ale po czasie puszcza, winny zwykle nie jest sam płomień, tylko przygotowanie albo brak cierpliwości przy grzaniu.
| Błąd | Co się dzieje | Jak to naprawić |
|---|---|---|
| Brud i tlenki na powierzchni | Spoiwo nie zwilża metalu i tworzy grudki | Mechanicznie oczyścić, odtłuścić i nie dotykać gołymi palcami przed grzaniem |
| Zbyt duża szczelina | Kapilarność słabnie, a spoiwo nie wypełnia równomiernie złącza | Poprawić spasowanie lub użyć elementu o właściwej geometrii |
| Grzanie spoiwa zamiast materiału | Spoiwo topi się lokalnie, ale nie płynie w złącze | Nagrzewać materiał bazowy i podawać spoiwo na rozgrzany styk |
| Za dużo topnika | Pozostają agresywne osady, które później szkodzą powierzchni | Stosować cienką warstwę i po pracy dokładnie czyścić złącze |
| Przegrzanie elementu | Materiał się odkształca, a topnik przepala | Kontrolować płomień, czas grzania i kolor nagrzania metalu |
| Brak ochrony wewnątrz rur | Powstaje zgorzelina, która może później trafić do układu | W instalacjach chłodniczych stosować suchy azot podczas grzania |
Z mojego punktu widzenia największym błędem jest traktowanie tej techniki jak „szybkiego podgrzania metalu”. Ona wymaga precyzji. Gdy geometryczne dopasowanie, czystość i temperatura są pod kontrolą, efekt jest przewidywalny, a kiedy nie są, połączenie potrafi zawieść mimo pozornie ładnego wyglądu.
Kiedy lepiej wybrać śruby, zaciski albo spawanie
Nie każda instalacja potrzebuje połączenia stałego. W rozdzielnicach, szynach zbiorczych i elementach serwisowych bardzo często wygrywa rozwiązanie skręcane albo zaciskowe, bo pozwala łatwiej skontrolować styk i wrócić do niego po latach bez rozcinania całości.
| Jeśli priorytetem jest | Rozważ | Dlaczego |
|---|---|---|
| Łatwy serwis i demontaż | Śruby lub zaciski | Można dokręcić, skontrolować i wymienić element bez cięcia połączenia |
| Bardzo duża wytrzymałość konstrukcyjna | Spawanie | Lepsze dla grubych profili i elementów nośnych |
| Trwałość, szczelność i dobre przewodzenie przy małych odkształceniach | Łączenie spoiwem wysokotemperaturowym | Sprawdza się przy miedzi, rurach i wielu elementach energetycznych |
| Możliwość częstych modernizacji | Połączenia mechaniczne | Łatwiej zmieniać układ bez ingerencji termicznej |
Jeżeli projekt zakłada późniejszą rozbudowę albo regularny serwis, nie upierałbym się przy połączeniu stałym tylko dlatego, że jest „mocniejsze”. W energetyce i elektryce równie ważne jak wytrzymałość bywa to, czy instalację da się bezpiecznie obsłużyć po kilku latach pracy.
Co naprawdę decyduje o trwałości połączenia przez lata
Jeśli miałbym zamknąć temat w kilku punktach, wskazałbym cztery rzeczy: dobrą geometrię złącza, czystość, właściwy dobór spoiwa oraz kontrolę temperatury. To nie jest metoda, którą „naprawia się” słabe przygotowanie. Ona po prostu bezlitośnie pokazuje, czy proces był zrobiony porządnie.
- Dopasowanie musi być ciasne i równomierne.
- Powierzchnie powinny być czyste i odtłuszczone.
- Spoiwo trzeba dobrać do zestawu materiałów, a nie do samej wygody pracy.
- Temperatura ma być kontrolowana, bo przegrzanie niszczy jakość złącza szybciej niż zbyt mały płomień.
- Kontrola po wykonaniu jest obowiązkowa w instalacjach krytycznych, zwłaszcza dużoprądowych i szczelnych.
Jeżeli miałbym zostawić jedną praktyczną radę, to tę: nie traktuj tej metody jak szybkiego dogrzewania metalu, tylko jak proces, w którym projekt złącza, czystość i kontrola temperatury są równie ważne jak samo spoiwo. Gdy te trzy rzeczy są dopięte, połączenie potrafi pracować bardzo długo i bez niespodzianek.